Условия задачи
Автоматической технологической линии требуется принимать металлические детали в произвольном положении и выдавать их на цепной транспортёр в правильной ориентации. Для этого традиционно могут потребоваться несколько независимых агрегатов: бункер, подъёмник, механизм ориентации, податчик и возвратный тракт. Задача состояла в уменьшении габаритов такой системы при сохранении основных технологических операций.
В чём трудность
В одном объёме необходимо было совместить подачу неориентированных деталей из нижнего бункера, их подъём на верхний уровень, подготовку ориентации, управляемую передачу на нижний цепной транспортёр и возврат изделий, не попавших в его захваты. Особенно сложным было согласование траекторий и движения магнитного подъёмника, вращающегося барабана и транспортёра.
Решение и результат
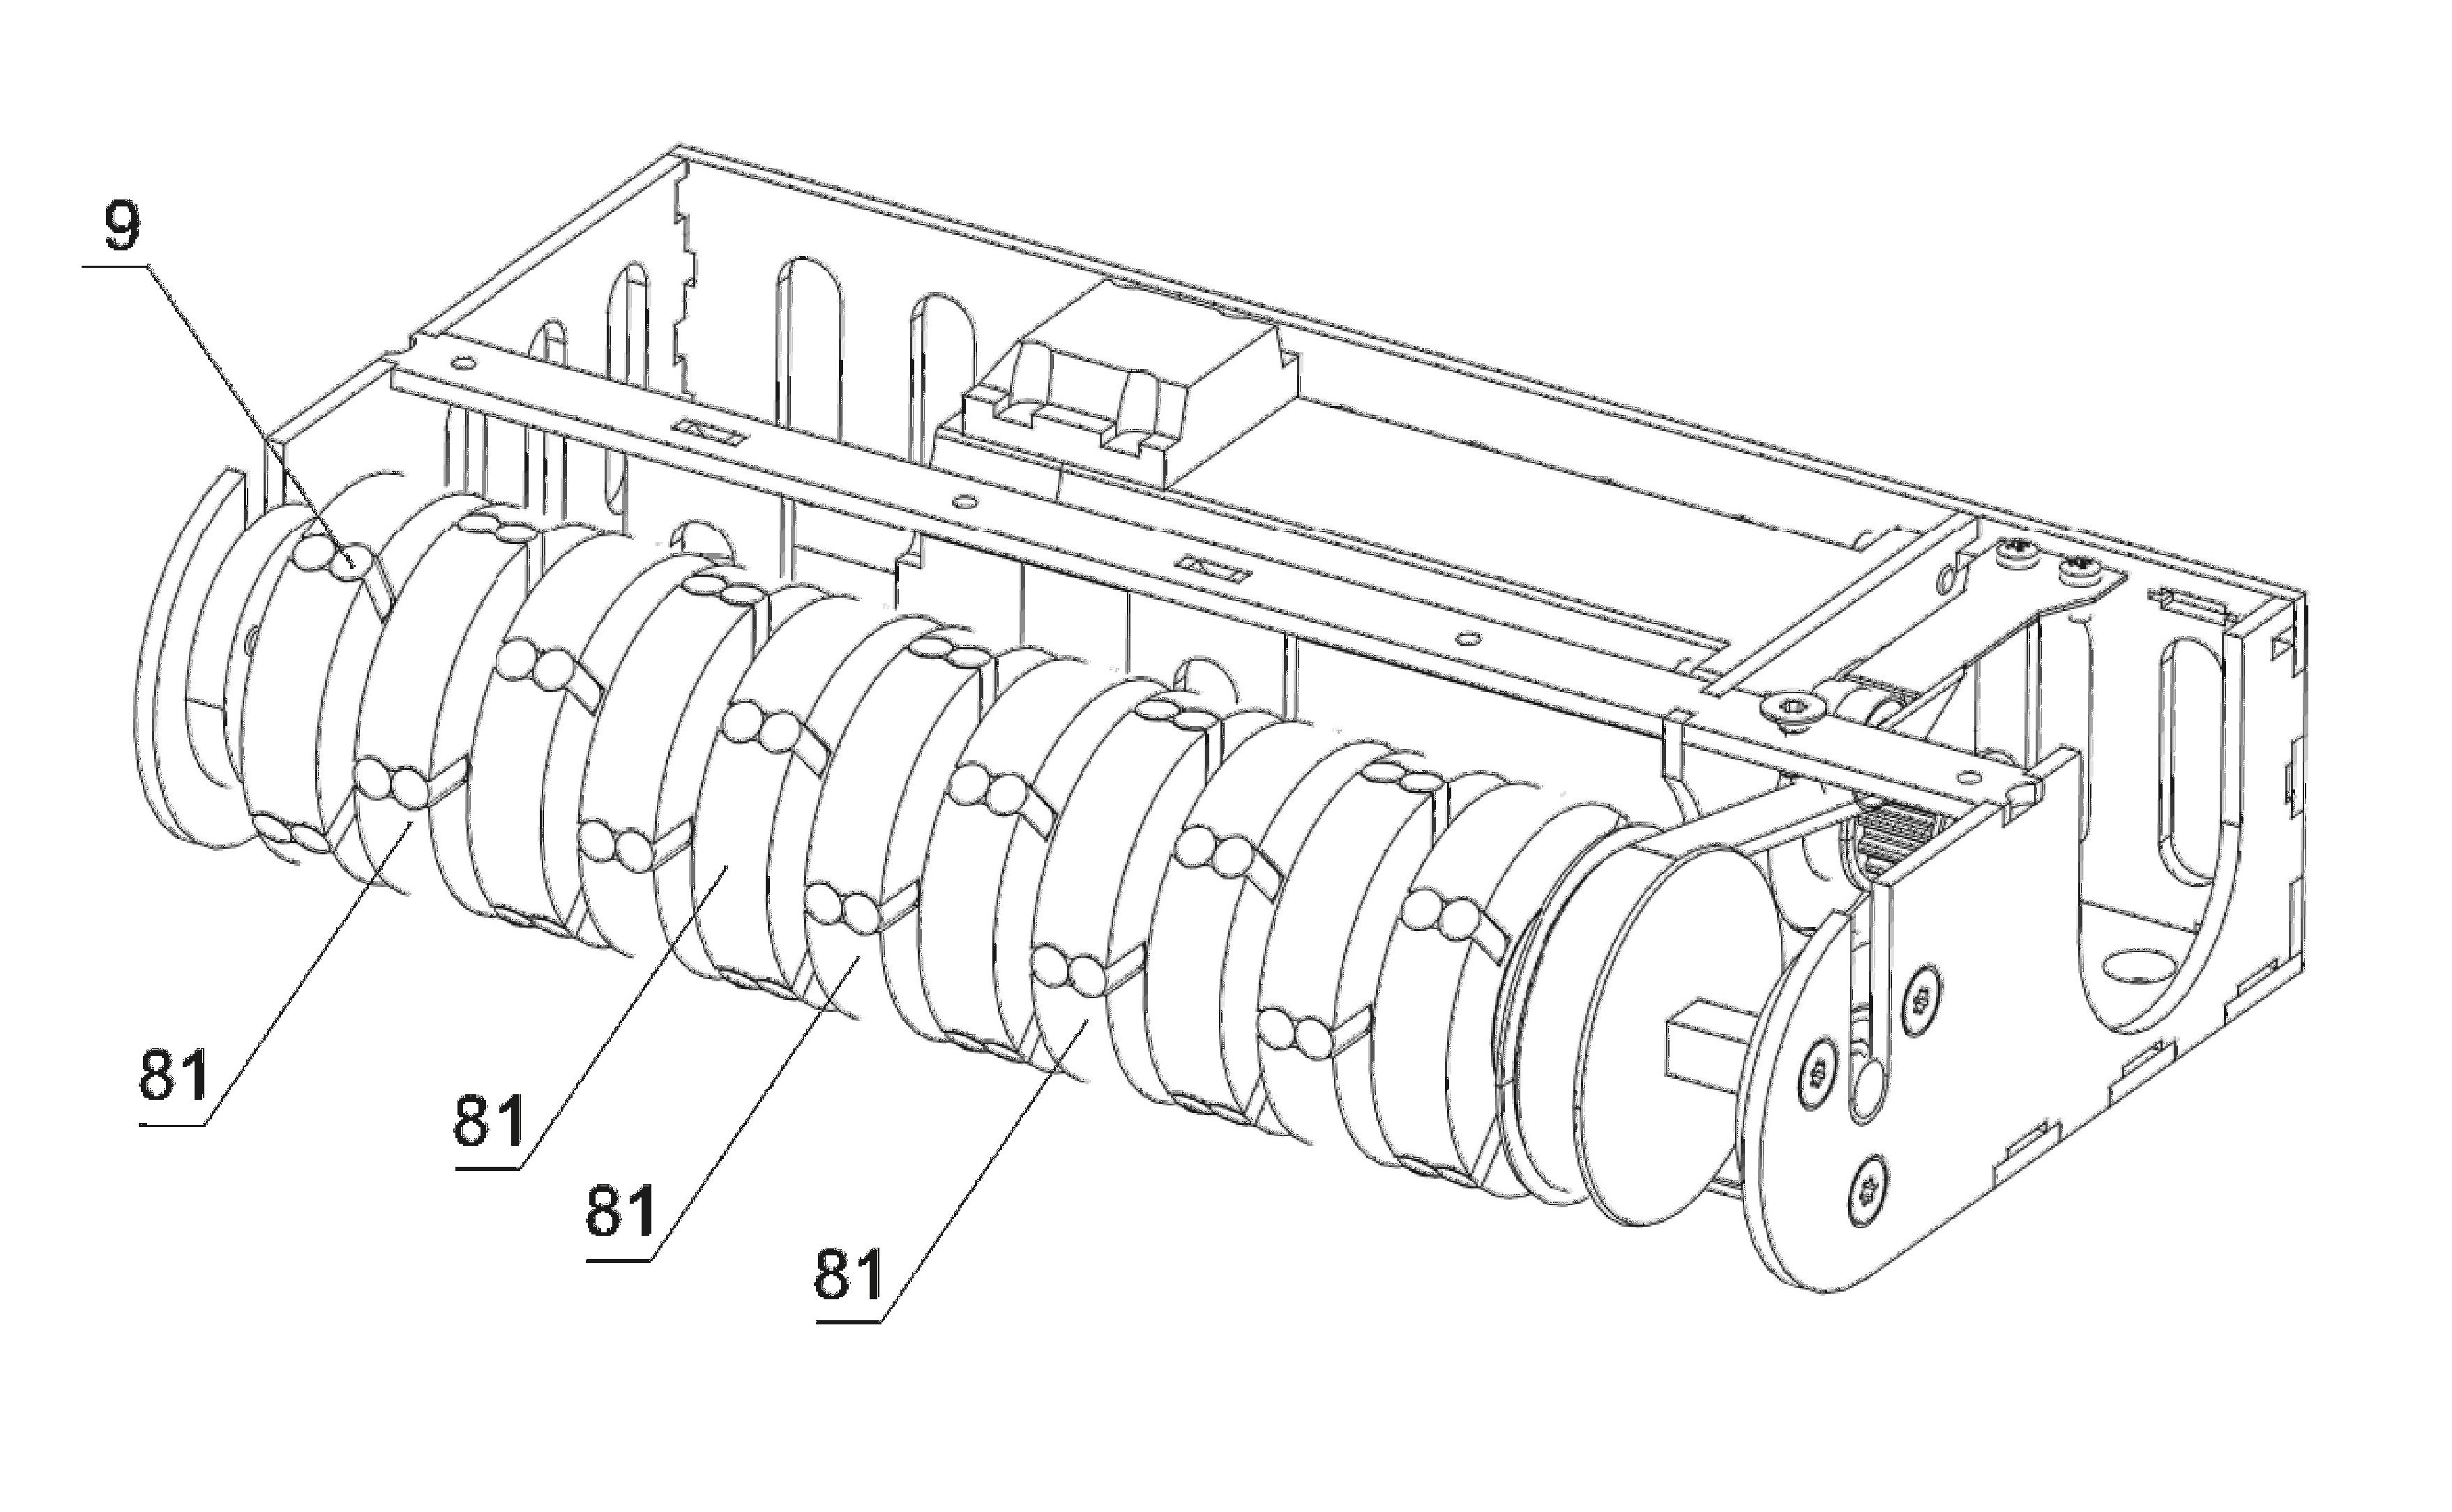
Разработана конструкция с магнитным подъёмником, податчиком, вращающимся валом и барабаном, оснащённым магнитами. Правильно ориентированные детали перемещаются по внешней поверхности оболочки вращающегося узла к цепному транспортёру. Не попавшие в транспортёр изделия возвращаются через специальный лоток в загрузочный бункер. Блок управления согласует работу подъёмника, вращающегося узла и конвейера. Заявленный технический результат — сокращение габаритов. Патент RU 2805975 C1.